多色プリントをすると樹脂を捨てます。色を切り替えるたびにノズルの中の前の色を押し出す必要があるので、その分が廃棄になります。
これがどのくらいの量になるのか、ずっと感覚で捉えていました。「色数を減らせば減るんだろう」くらいの理解です。
ワークショップで子ども5人分のフィギュアを刷ることになり、さすがに見積もりが必要になったので、3MFの中身を解析して数えてみました。
結果、色数はほとんど関係ありませんでした。
結論
- 効くのは色数ではなく、同じ層に2色が同居する範囲の広さ
- 同じ2色でも、分け方によって4倍違った
- 横縞のようにZ方向で分かれる塗り分けは非常に安い
- 高いのは、お腹のワンポイントのように縦に長く伸びる塗り分け
- 小さな造形物では、捨てる量が本体の10倍を超えることがある
- 複数個をまとめて焼くと大幅に改善するが、条件がある
数え方
Bambu Studioが読む3MFでは、色分けが三角形ごとの属性として入っています。
<triangle v1="12" v2="13" v3="14" paint_color="8"/>
paint_color の値が色グループです。これが無い三角形は1番目のフィラメントになります。
やることは単純で、
- 各三角形の重心のZ座標を出す
- 積層ピッチで割って層番号にする
- 層ごとに、何種類の色グループが存在するかを数える
- 「色数−1」を足し合わせる → ツールチェンジ回数の下限
z = V[T].mean(1)[:, 2]              # 三角形重心のZ
idx = ((z - z.min()) / 0.2).astype(int)   # 層番号(積層0.2mm)
present = np.zeros((idx.max()+1, len(groups)), bool)
for i, g in enumerate(groups):
    present[np.unique(idx[C == g]), i] = True
changes = np.maximum(present.sum(1) - 1, 0).sum()
あとはツールチェンジ1回あたりのフラッシュ量を掛ければ、体積が出ます。ここでは仮に400 mm³としました。PLAの密度1.24 g/cm³で質量に換算します。
実際のフラッシュ量は色の組み合わせで変わり、濃色から淡色への切り替えが最も大きくなります。あくまで見積もりです。
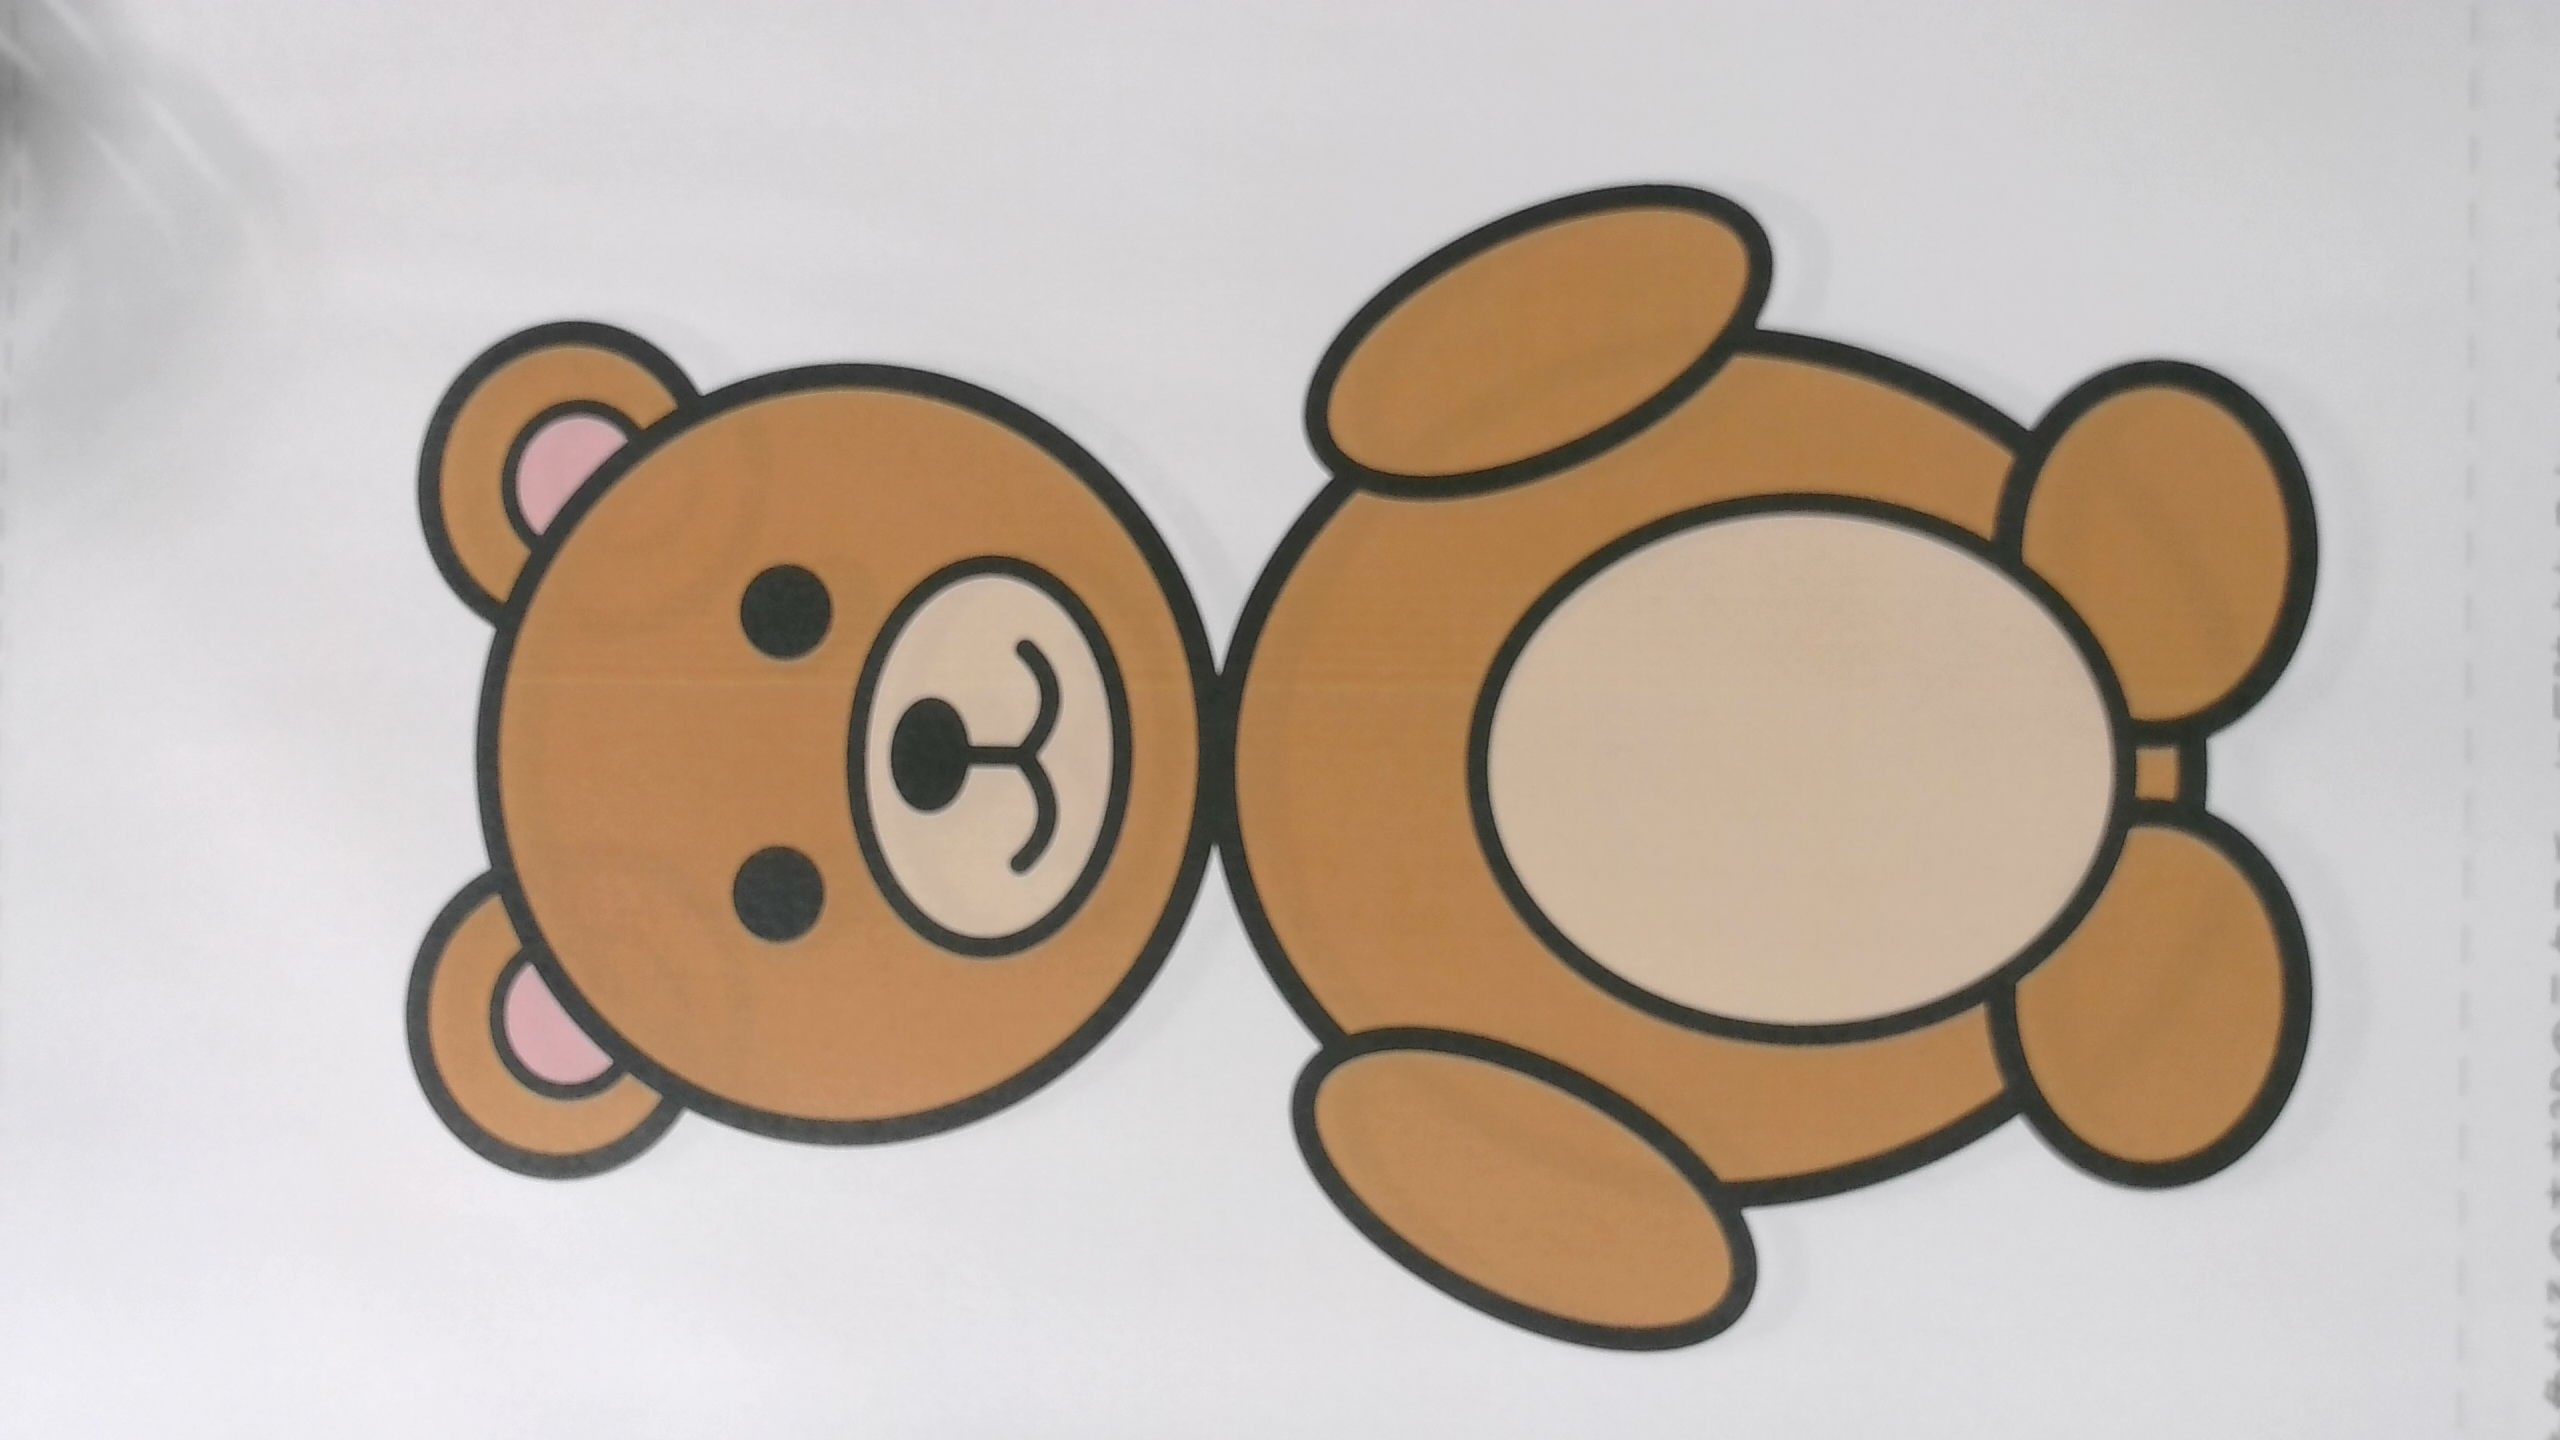
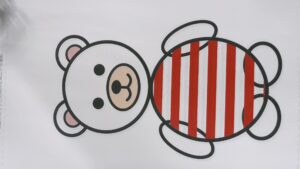
検体1:4色に塗り分けたクマ
全高60mm、造形材料は約10g。300層。
| 色の分け方 | 色替え回数 | パージ | 造形物との比 |
|---|---|---|---|
| 4色そのまま | 255回 | 126 g | 12.6 : 1 |
| 体とお腹を同色に(3色) | 71回 | 35 g | 3.5 : 1 |
| 黒+本体の2色 | 50回 | 25 g | 2.5 : 1 |
| 本体+その他をまとめて2色 | 206回 | 102 g | 10.2 : 1 |
一番上が、本体10gに対して捨てるのが126gです。
3行目と4行目
この表で目を引くのは、どちらも2色なのに25gと102gで4倍違うことです。
理由は色の置き場所にありました。
このクマは、体が茶色でお腹がクリーム色でした。**お腹は胴体の高さ全域にわたって体の色と同居しています。**だからその範囲の層すべてで、茶色→クリーム→茶色という切り替えが発生する。
一方、目と鼻の黒は顔の一部の層にしか存在しません。存在する層でしか色替えが起きないので安い。
つまり効くのは、その色がZ方向にどれだけの層にわたって、他の色と同居しているかです。面積ではありません。0.2%しかない耳のピンクでも、耳が縦に長ければ高くつきます。
横縞は安い
意外だったのがここです。
胴体の高さ40mmを横縞で塗り分けた場合の試算。
| 縞の幅 | 色替え回数 | パージ |
|---|---|---|
| 2mm | 約20回 | 約10 g |
| 6mm | 約6回 | 約3 g |
細い縞でも10gです。境目でしか色が変わらないからで、同じ層に2色が同居しないためです。
最初は逆に考えていました。「細かい縞は色替えが多くて高いはずだ」と。実際は、縞は最も安い塗り分け方でした。
検体2:ほぼ単色のキャラクター
AIに生成させたキャラクターで、本体がクリーム、目と口と手の線が濃いグレー。造形材料12.6g。
色数の指定を2と3で出し分けて比べました。
| 色替えが起きる層 | ツールチェンジ | パージ | |
|---|---|---|---|
| 2色 | 88層 | 88回 | 44 g |
| 3色 | 145層 | 146回 | 72 g |
3色目は水色の尻尾の玉ひとつです。Z 0〜11.5mmの底のほうに固まっていて、面積は全体の8.3%。
これを足すだけで28g余計に捨てます。本体が12.6gですから、玉ひとつのために本体2個分の樹脂が消える計算になります。
小さい飾りだから安いだろう、という直感は当てになりません。底の11.5mmという狭い範囲でも、その58層すべてで脚のクリーム色と同居するので、58回の切り替えが発生します。
まとめ焼きが効く。ただし条件がある
パージは色替え1回あたりの固定費です。1つのプレートに複数個並べれば、同じツールチェンジが全部に効きます。
| パージ | 造形物 | 比 | |
|---|---|---|---|
| 1体ずつ5回印刷 | 220 g | 63 g | 3.5 : 1 |
| 5体を1プレート | 44 g | 63 g | 0.7 : 1 |
5分の1です。捨てる量が本体を下回りました。
ただし、全部が同じ配色である必要があります。
5体それぞれ本体色が違うと、プレート上に4色が乗ります。各層に複数の色のオブジェクトが並ぶので、全300層で色替えが発生します。900回近いツールチェンジになり、まとめ焼きの利点が消えるどころか悪化します。
配色ごとにプレートを分けるのが正解でした。3枚に分けても、各プレートが2色なら合計のパージは1枚のときとほぼ同じです。印刷時間は伸びますが、樹脂は減りません。
実務上どうするか
塗り分けを設計する段階で、こう考えることにしました。
安い
- 横縞、上下で色を分ける、底面だけ別色
- 顔の目鼻など、狭い高さ範囲にあるワンポイント
高い
- お腹、シャツの前面、縦に長いライン
- 縦長のパーツ(耳、角、尻尾)を別色にする
Bambu Studioの高さ範囲モディファイアを使えば、Z方向の帯で色を割り当てられます。この場合ツールチェンジは帯の数−1回で済み、5体並べても変わりません。デザインの自由度は落ちますが、パージはほぼゼロです。
「フラッシュをオブジェクトのインフィルに逃がす」設定も併用できます。捨てる樹脂を中詰めとして再利用するので、廃棄は減ります。
断り書き
ここで出した数字はすべてフラッシュ量400 mm³/回という仮定に基づく試算です。実機で測っていません。ツールチェンジ回数も、層ごとの色数から算出した下限値です。
実際の値はスライス後に確認できます。スライス結果にフラッシュ量の合計が表示されるので、印刷前に答え合わせができます。
とはいえ、設計の段階で「この塗り分けは高い」と分かることに意味があると思っています。スライスして初めて気づくより、絵を描く段階で避けられるほうがいい。
おわりに
多色プリントは色数で語られがちですが、実際に効くのは幾何学的な配置でした。
加工でも似たことがあります。工程数ではなく、段取り替えの回数で時間が決まる。切り替えのコストが支配的な系では、何を何回やるかより、同じ状態でまとめられるかが効いてきます。まとめ焼きが5倍効いたのも、結局は同じ話でした。
解析対象:Meshyで生成し多色印刷変換した3MF(全高60mm) 環境:Bambu Lab P2S・A1 mini/Bambu Studio


コメント